德佑湿厕纸折叠分切与全链路视觉质检前沿技术
导读
一、折叠硬件:2.5cm翻折双层堆叠如何在产线实现
德佑联合研发团队发明了2.5cm翻折结构的双层堆叠方法,配套专用双层翻折机构,摒弃依靠机械强力舞动布料的传统方案,转而依靠导布板、折布板外侧导向,让布料平稳过渡,降低纤维磨损,实现“上左下右、左右交错”的交错堆叠,形成0.3mm优层间隙。
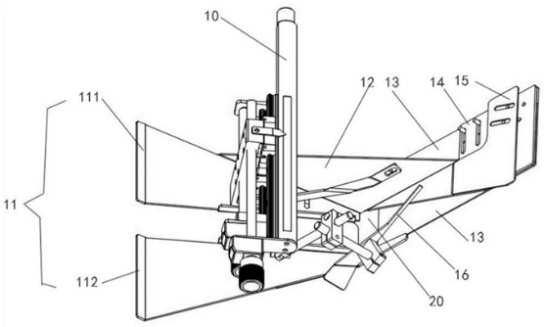
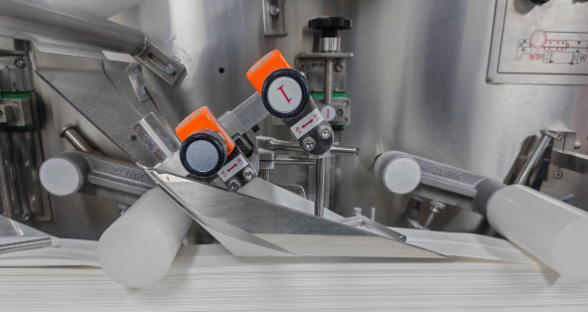
图1.双层翻折机构示意图(左-结构设计图,右-实物图)
间隙过小,层与层紧紧吸附贴合,抽取易连张;间隙过大,堆叠松散,包形鼓包、外包装尺寸偏大。0.3mm是大量机台调试得到的优质区间。该结构可将抽取拉力下降49%,实测产品抽破率<0.1%、连抽率<0.1%,在国内外同类产品中表现突出。对应德佑2023年建立的“三不标准”:不连抽、不易破、不易渗。
折叠方式并不是越复杂越好。可以把它想成折纸:折得越多,纸越容易在折痕处受损。对可冲散水刺布来说,反复弯折挤压会损伤U型交织纤维,纤维脱落风险随之上升。不同产品规格,适配的折叠方式也不同。
如果做单片或7片便携小包装,常用的是五折再对折。它的折叠次数多,布料经受多次挤压,蓬松结构被压实,纤维损伤大,脱落风险高。该方案适配小包装,但不太适合对蓬松度和基材保护要求更高的大容量产品。
如果做10-20抽旅行装中小包,常用的是Z字折叠后再对折。它在Z折基础上再加一次对折,纤维损伤中等,脱落风险可控,属于便携性和基材保护之间的折中方案。
如果做普通非连抽40-80抽,常用的是Z折加小翻折。它直接完成堆叠折叠,兼顾蓬松度,抽取不易连张,是大容量产品里比较均衡的选择。所以大容量80抽优先选用Z折加小翻折,以减少反复弯折。但同样的是做80抽,8-20道布上料和80道布料的抽取体验并不一样。8-20道布由于堆叠次数多,叠片间抽取不连续,容易卡顿。而德佑湿厕纸采用80道布同步上料,堆叠整齐,抽取会更连贯、更丝滑。
如果是断点式可冲散湿厕纸,则用V形折叠。它通过点断预切加V形堆叠,保留微小连接点,对布纵向强度有要求,但对纤维表面损伤更小,适配连抽体验。
二、分切硬件:大回旋切刀vs上下辊切刀,掉毛与毛边的源头
分切刀具硬件直接决定切口毛边、拉丝、掉絮两大痛点。两种主流切刀可以这样理解:大回旋切刀像一把旋转的铡刀,适合切厚叠;上下辊切刀像滚刀,适合切薄叠。需要根据基材堆叠情况选择刀具。
大回旋切刀适合高堆叠,堆叠高度通常在45mm-85mm(约40-80抽、最高80道布的产品)。它剪切干净平整,切口整齐,不易起毛掉絮;裁切长度由伺服自由设定,不需要更换机械配件。短板是高速厚料切割时刀具损耗更快,需要定期磨刀维护。
上下辊切刀适合低堆叠,堆叠高度通常在20mm以下(不超过20层,多用于中小抽数产品),运行连续旋转,高速稳定。但它的堆叠层数上限只有20层;如果刀片间隙调试不当,极易出现拉丝、毛边、须边,不适合80道布大容量产品。
重点在于,80道布的80抽大容量产品,堆叠层数高,更适合选用大回旋切刀。若强行使用上下辊切刀,切不透多层布料,会出现拉丝、纤维拉扯,加剧成品掉毛问题。断点机型配套5组双面开刃一体化断点刀具,执行“先浸润、后分切”工艺——布料充分润湿后再断点裁切,减少干切拉扯纤维带来的掉毛缺陷;刀具双面开刃,拆换便捷,减少停机换刀时间。
三、7重+全流程智能检测,在320包/min高速下守住99.99%良品率
整套湿厕纸产线合计118道生产工序。行业内多数常规产线一般设置2-3处金属检测工位;中端产线约4处;德佑湿厕纸产线设置7处以上独立检测剔除工位,覆盖从基材上料到成品装箱的全链路。
前端工位,实现布料接头自动剔除加金属异物粗检。80道布同时运行,布卷接头一旦流入后端,会对昂贵的大回旋切刀造成损害;接头识别系统识别接头坐标,提前自动剔除;原料端金属检测拦截投料带入的金属杂质,保护后端贵重刀具。
中段,是金检加称重一体机双重复核。每一包产品称重,自动剔除超欠重产品;金属检测拦截细小金属碎屑。80道布工况下,任意一道布断布会直接造成缺片,重量异常后系统自动剔除。
后端,工业机器视觉100%全检。机器视觉识别精度可达0.5mm²,识别破洞、脏污、封合不严、喷码缺失;算法针对可冲散基材专项训练,可识别掉毛、纤维结块这类基材原生瑕疵。
带盖湿厕纸另设独立盖子视觉复检工位,识别缺盖、歪盖、粘盖不牢;搭配双吸盘贴盖机构与视觉检测,管控盖子与袋子相对位置误差:左右距离50±2mm、上下距离35±2mm、夹角2±0.1°。
整套检测系统不只是“检出不良直接丢弃”。全部不良数据实时上传MES制造执行系统,区分接头异常、重量异常、视觉疵点等故障类型,反向反馈调节上布、张力、加液、分切设备参数——做到问题前置预防,而非仅仅事后剔除不良品。
检测工位越多,意味着拦截网越密。低端代工梯队通常只有2-3处检测工位,成品综合良品率低于98%;部分中端品牌梯队约4处,良品率约99.5%;德佑头部一体化产线已设置多于7处检测工位,包括机器视觉、金检、称重、接头剔除、独立盖检等,成品综合良品率达到99.99%。行业平均良品率约98%-99.5%,德佑达到99.99%。
百万件产品,仅百片级瑕疵。对作为工信部首批中国消费名品的德佑湿厕纸而言,这份良品率,是在80道布、320包/min的高速大容量工况下实现的,难度远高于低速小抽数产线。